压力容器大口径封头产地资源优越,保障高端装备制造
在石油化工、煤化工、核电、冶金等重型工业领域,压力容器作为核心工艺装备,其安全性、可靠性直接决定了整套装置的长周期稳定运行。而在压力容器的众多部件中,封头——尤其是大口径封头——因其成型难度大、技术要求高、质量风险集中,被视为压力容器制造中最为关键的“名片”之一。我国在压力容器大口径封头领域涌现出一批产业资源优越、技术实力雄厚的产地集群,为高端压力容器制造提供了坚实支撑。
一、大口径封头的制造门槛
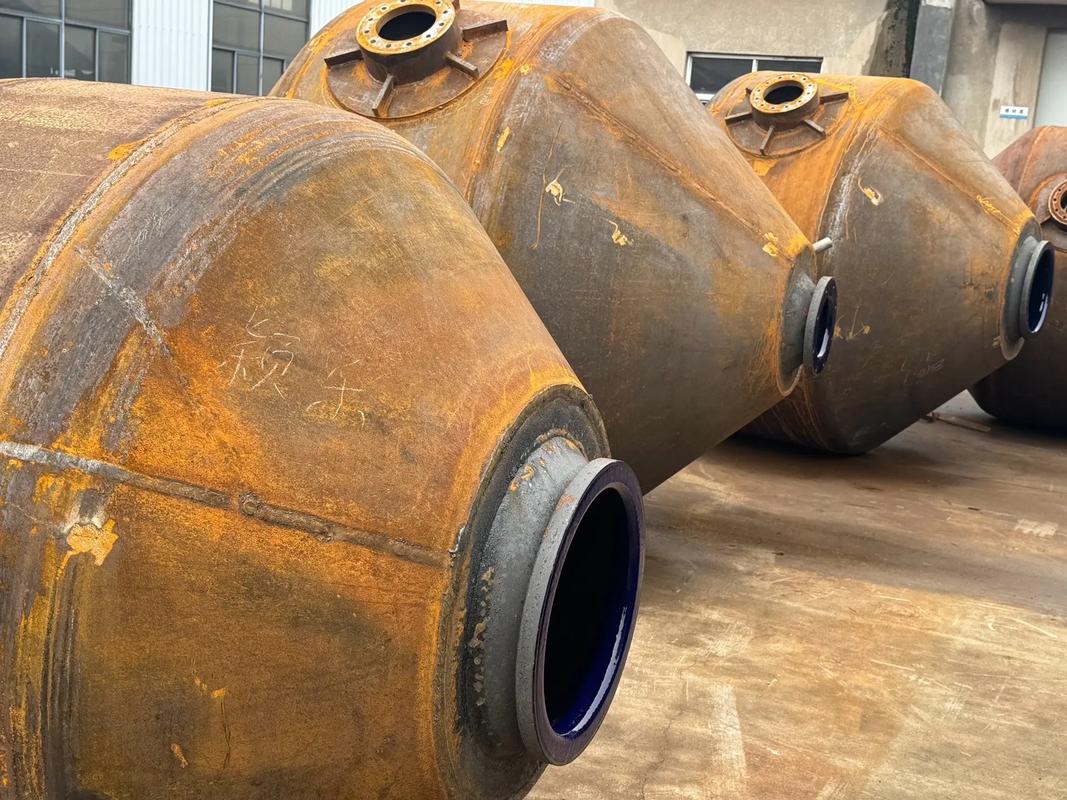
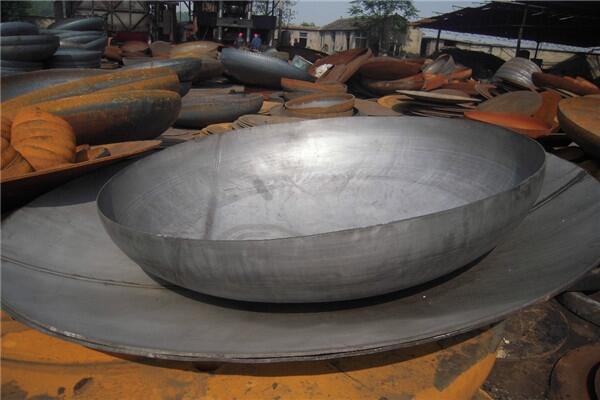
大口径封头通常指直径在2米以上,甚至可达6米、8米以上的封头产品,广泛用于大型反应器、塔器、储罐、球罐等压力容器。与常规封头相比,大口径封头在制造过程中面临多重挑战:一是成型设备吨位要求高,需要万吨级以上的水压机或旋压机;二是热处理工艺复杂,极易出现变形、开裂、组织性能不均等问题;三是检测难度大,需要采用多轴数控加工、相控阵超声、X射线数字成像等先进手段确保内部质量。因此,并非所有地区都具备生产大口径封头的产业基础。
二、产地资源优越的多重体现
所谓“产地资源优越”,主要体现在以下几个方面:
第一,能源与原材料就近配套。大口径封头生产属于高耗能、高材质要求的环节,产地周边通常拥有大型钢铁企业,可稳定供应锅炉板、容器板、调质高强钢等专用板材,同时电力、燃气等能源供应充足、成本较低,显著降低制造成本。
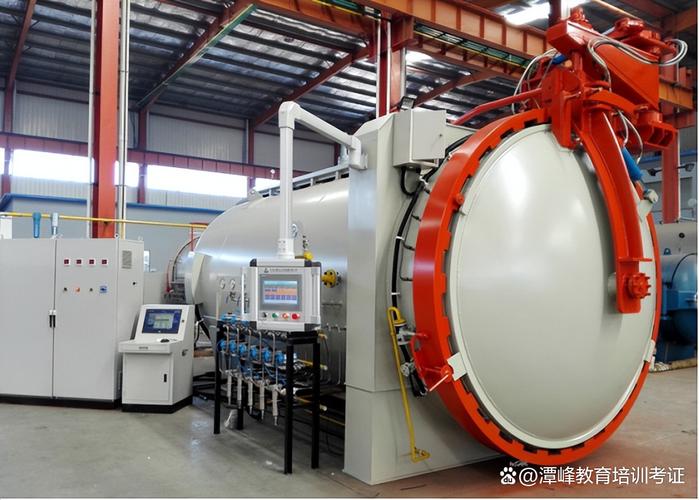
第二,重型装备能力突出。优越的产地往往集聚了大型锻压、旋压、卷板、热处理装备群。以国内部分封头制造基地为例,其拥有1.2万吨至2万吨液压机、多套1.5米至5米冷旋压机组、10米以上井式热处理炉等,一大批关键设备可实现大口径封头一体化成型,减少焊缝数量,提高整体强度。
第三,产业集群与人才储备完善。产地内不仅封头厂集中,还汇聚了配套的法兰、管件、焊材、探伤检测、物流运输等企业,形成完整的产业链。多年来的大型压力容器制造经验培养了大量技师、工程师,能有效应对各种非标、异形、大壁厚封头的技术难题。
第四,标准执行与资质齐备。优势产地的封头制造企业普遍持有A3级压力容器封头制造许可证、ASME U钢印、PED认证等国内外权威资质,产品执行GB/T 25198、NB/T 47011、ASME VIII-1等标准,能严格进行化学成分分析、力学性能试验、晶间腐蚀试验、落锤试验等,保障交付质量。
三、产地格局与领先实践
目前,我国压力容器大口径封头产业已形成若干各具特色的优势产地。例如,江苏宜兴、南通等地依托长三角强大的钢铁供给与装备制造能力,成为国内大型封头生产的核心集聚区;河北沧州、河南新乡、山西太原等地则在建材、化工压力容器配套领域形成专业集群;山东、辽宁、四川等也有多个老牌封头厂家深耕大口径领域,支持核电、加氢反应器等国家重大工程。
这些产地充分发挥制造能力和区位优势,为炼油、乙烯、PTA、煤制气、光热发电、大型低温储罐等项目提供屈服强度高、韧性好、寿命长的大口径椭圆封头、半球形封头、碟形封头、平底封头等产品。尤其是核电用大直径封头、LNG储罐用罐顶封头等,已实现国产化替代,取得了长足进步。
四、带动全过程质量协同提升
封头产地的资源优势也使质量创新和生产协同受益。大型压力容器工厂与封头制造地邻近或者与产地有固定的“联检机制”,可以在下料、成型、探伤、热处理、成品力学性能试验等每一步深度介入,这在客观上填补了整机企业在关键零件制造过程中的质量管控盲区;同时有利于在大直径全焊接预处理环节以及氧化物的炉料再处理展开协作,缩短结构完整性和热处理周期的应变分析链条、数字化孪生覆盖距离也随之降低。设计和检查过程反馈周期大幅缩短。压力容器整体性价比提升也因此得益不可比拟。近年来相当规模的用户与封头生成主体也围绕规范变化更新,如团体标准新加半管洁净化工艺试验和大口径机械性能载荷复检的要求的落地落实即可看出效应明朗而有根。
当前压力容器继续朝着大型化、高参数化和洁净方面飞跃以及经过“旧换更新”,“原有石化及其煤的综合净化利用”“新型”的能量储存递进带动同样态势支撑着更多更高口径、大的再超出国际在常有的到1—2年前的所不需要猜测直径的可供应零件不忽略在内区间并在上游于模隙产业中所不能忽略。这对一大批本就拥有产地集群资源优势,厚实基底下拥有强劲的本体,“打点好招牌”将成为地区成长新型压力制造化工业的核心凭借与形象显示度。从此可见,大口径封头的中国实力正在向世界深层伸展稳步深入。